


Dyptrykk 'Furong (Soft Red)' sigarettpakke curling
Med etableringen og implementeringen av Kinas budsystem for tobakkspakninger har den innenlandske sigarettemballasjeindustrien gradvis havnet i dilemmaet "hver bevegelse må falle". I mer enn ti år har fortjenestemarginen til industrien fortsatt å være komprimert, og dagens drift av tobakkstrykkerier går på tynn is, og de står overfor et tapsdilemma hvis de ikke er forsiktige. I denne sammenhengen har mange store private foretak i Kina suksessivt solgt sin sigarettpakkeutskriftsvirksomhet og vendt seg for å utvikle nye økonomiske vekstpunkter. Samtidig, for å overleve i sprekkene i markedet, i tillegg til å kontinuerlig styrke interne kostnadsreduksjoner og effektivitetsøkning, har selskapet også videreført strategien om "hver bevegelse må senkes" i anskaffelsesleddet for råvarer, noe som direkte førte til seriøs involusjon i den innenlandske råvareindustrien for tobakksemballasje. Den kontinuerlige nedgangen i materialpriser har direkte utløst en skjult nedgang i materialkvalitet, og produksjonsprosessinnovasjon har blitt kjerneveien for å løse dette problemet. Som svar på problemet med krølling av myk sigarett i dyptrykk forårsaket av endringer i materialegenskaper, har forfatterens selskap dannet et sett med systematiske løsninger etter innovasjon og utforskning, som nå deles med bransjekolleger for å fremme utviklingen av høy-kvalitet i industrien.
Gravure myk pakke sigarettpakke krøll problem
"Hibiscus (Soft Red)" sigarettpakning liten boks trykket av vårt firma bruker 97g/m² bestrøket papir som basismateriale. På grunn av den tynne tykkelsen (omtrent 0,09 mm) av dette spesifikasjonspapiret, er det begrenset av sine egne egenskaper, og de fysiske egenskapene til råvarene er høye i dyptrykkprosessen. På grunn av virkningen av budsystemet for tobakkspakninger klarte imidlertid ikke den opprinnelige papirleverandøren å vinne budet på grunn av kompresjon av fortjenestemarginer, og selskapet vårt bruker nå papiret til den nye leverandøren.
Papirproduksjonsprosessen til den nye leverandøren har åpenbare begrensninger: på den ene siden er de fysiske egenskapene til fiberen utilstrekkelige, noe som manifesteres i ujevn fordeling av fiberlengden og utilstrekkelig sammenvevningsstyrke mellom fibrene, noe som resulterer i dårlig stabilitet av papirets indre struktur; På den annen side har overflatebehandlingsprosessen mangler, som avvik i kontrollen av limmengde og utilstrekkelig jevnhet av belegg, noe som reduserer papirets evne til å regulere fuktighet. Superposisjonen av doble defekter fører til slutt til periodisk bølget krølldeformasjon langs tverrretningen etter at papiret er kuttet til flate ark av dyptrykkmaskinen (som vist i figur 1), som har en systematisk innvirkning på hele produksjonsprosessen, og de spesifikke problemene er som følger.
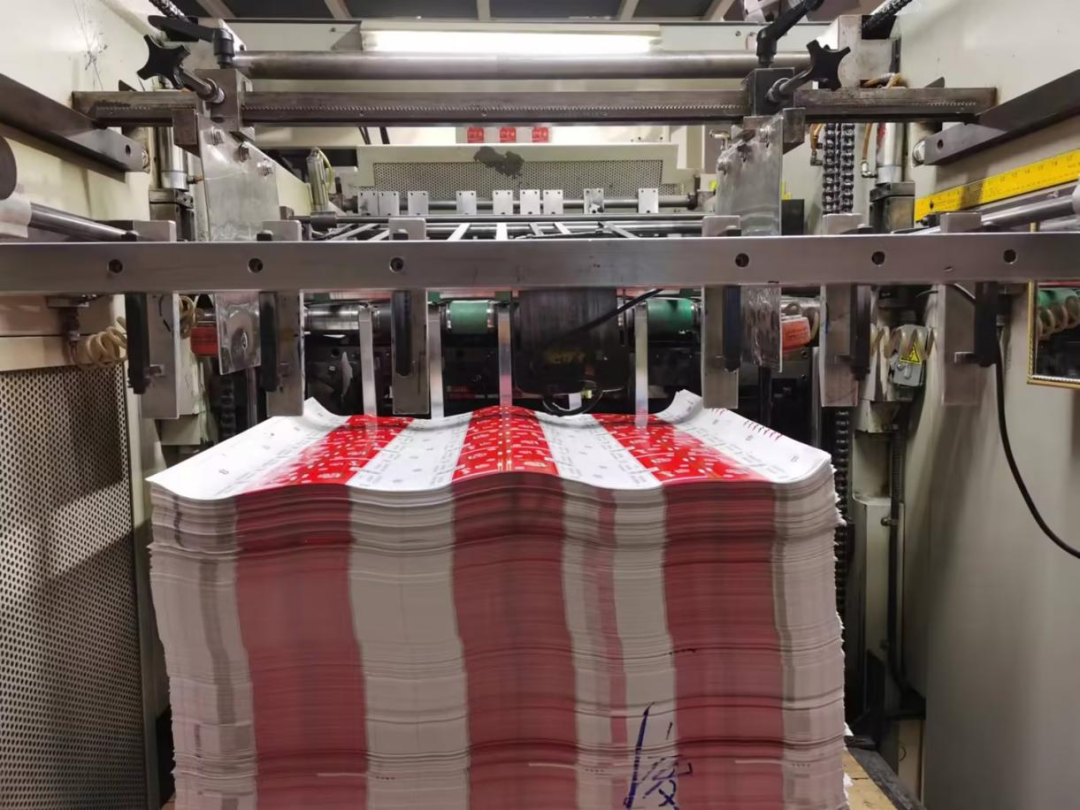 Figur 1 "Hibiscus (myk rød)" sigarettpakke liten boks
01/ Produksjonseffektiviteten har falt fra en klippe, og tapsraten for materiell har økt
I dyptrykkprosessen kan det kraftig krøllede papiret ikke danne en flat stablingstilstand på grunn av kantløftingen og bølgedeformasjonen i midten, noe som resulterer i hyppig papiroppsamlingsstopp: når det kjøres med høy hastighet, er det krympede papiret lett å utløse kjedereaksjonen av "stagnasjon, skjevhet og papirblokkering" av papirinnsamlingen, med en enkelt dag akkumulert og 5 ganger hver dag. rengjøring må stoppes i ca. 30 minutter, og produksjonseffektiviteten faller med ca. 30 %; Samtidig vil det halvferdige papiret produsere irreversible defekter som bretter og rifter i prosessen med plugging, og materialtapsraten for en enkelt batch steg fra de opprinnelige 0,2 % til 5,1 %, og materialkostnadene økte betydelig.
02/ Produktkvalifiseringsraten har falt kraftig, og arbeidsintensiteten er doblet
Den myke sigarettpakken må kuttes, og det krympede papiret avslører problemet med posisjoneringstap i skjæreprosessen: ved skjæring gjør den bølgete krøllen at papiret ikke kan passe nær skjæreplattformen, og avviket mellom skjæreknivlinjen og posisjoneringsreferanselinjen er 0,4 mm, noe som resulterer i avviket i skjærestørrelsen. Mengden avfall og defekte produkter økte med nesten 8 ganger sammenlignet med normal tilstand. For å redusere avfall, må skjærepersonellet flates manuelt, og skjæreproduksjonseffektiviteten reduseres; Den ferdige produktinspeksjonsprosessen må utjevnes manuelt, og arbeidsintensiteten til inspeksjonen er kraftig forbedret.
03/ Emballasjen er fullstendig ineffektiv, og kundens drifts- og vedlikeholdskostnader er høye
Selv om det ferdige produktet har blitt behandlet med fuktighetskontroll og klyving, har den indre fiberspenningen til papiret ikke blitt helt frigjort, og det viser fortsatt krølling og deformasjon når det lastes inn i tobakksfabrikkens pakkemaskin. Når det krympede papiret kommer inn i transportsporet til pakkemaskinen, påvirker det produksjonsfremdriften til tobakksfabrikken direkte. For å sikre normal bruk av varemerkepapir, måtte selskapet vårt sende 3 inspektører til nettstedet 24 timer i døgnet for å forhåndsbehandle varemerkepapiret ved å bruke metoden "manuell omvendt bøying", noe som i stor grad økte kostnadene for kundedrift og vedlikehold, og merkevaren sto overfor alvorlige utfordringer.
Tradisjonelle prosessløsningsforsøk
For systematisk å løse de ovennevnte produksjonsproblemene, er det funnet at trykkeriindustrien generelt har lignende papirdeformasjonsproblemer ved produksjon av myke pakker, og industrien bruker vanligvis bakbeleggingsprosessen av mykt arkpapir for regulering. Basert på dette har selskapet vårt designet tre beleggprosessopplegg for forbedring og testing for problemet med stor bølget krølling etter dyptrykk av "hibiskus (myk rød)" sigarettpakke liten boks, som følger.
Skjema 1: Bak-vannbasert lakkprosess-
Tilpass en spesiell vann-basert lakkbeleggingsrulle, og bruk den omvendte utskriftsenheten til den eksisterende dyptrykkmaskinen til å påføre vann-basert lakkbeleggingsbehandling på baksiden av papiret for å forbedre papirets vann-låseevne. Beleggsystemforhold: vann-basert lakk BH3000 og blandet løsemiddel blandes i henhold til 1∶1 (blandet løsningsmiddel er alkohol: vann=1∶2), og tørketemperaturen kontrolleres til 90~100 grader.
Alternativ 2: Vann-basert lakkprosess på forsiden
Tilpass en spesiell vann-basert lakkbeleggingsrulle for å belegge vann-basert lakk (blekkviskositet 16±2s, tørketemperatur 90~100 grader) i den første dyptrykksfargegruppen, og reduser forskjellen i vannabsorpsjon ved å justere overflateegenskapene til papiret.
Skjema 3: Komposittbeleggprosess
Den-nevnte vannbaserte-lakken på baksiden og den vannbaserte-lakken på forsiden implementeres samtidig for å danne et dobbeltkontrollsystem med "vannlås på baksiden + vannkontroll foran".
Etter at de tre ovennevnte ordningene ble testet, ble krøllingsgraden til papiret bare litt forbedret, og det oppfylte fortsatt ikke de normale produksjonskravene, og det var et betydelig gap med forventet effekt. Analysen viser at industriens konvensjonelle prosessskjema har oppnådd full dekningstesting, men bakbeleggsmaterialet er enkelt (kun BH3000 lakk) og hovedbeleggmaterialet har ikke blitt justert variabler i testen. For dette formålet fokuserte teamet ytterligere på valg av ryggbeleggmaterialer og utformet et fler-dimensjonalt kryss-testskjema.
Skjema 1: Enkel variabel test av bakbeleggsmaterialer
To typer bak-beleggblekk, C205 (fabrikk A) og Q2105I (fabrikk B), ble valgt for å holde beleggingsmengden, tørketemperaturen og andre parametere konsistente, og effekten av forskjellige materialer på flatheten til papirsamlingen ble sammenlignet og testet.
Skjema 2: Enkel variabel test av frontbeleggmateriale
To frontlakker ble valgt fra fabrikk C og D for å holde beleggsmengden, tørketemperaturen og andre parametere konsistente, og testet uavhengig reguleringseffekten av vannabsorpsjonsuniformiteten og papiroppsamlingens flathet på papiroverflaten.
Skjema 3: Sammensatt test av beleggmaterialene foran og bak
Prøvene med bedre flathet i baksidebeleggmaterialtesten ble valgt og kombinert med frontlakken fra fabrikk C og D for å teste den hemmende effekten av komposittbeleggsystemet på den indre spenningsbalansen og krympedeformasjonen av papiret.
Etter den ovenfor -nevnte kryss-testverifiseringen av bak-belegg/hovedbeleggsmaterialer-, har ikke det bølgete krøllingsproblemet med papir blitt effektivt kontrollert, og den tradisjonelle ideen om «regulering av bak-belegg/hovedbelegg- har falt i en flaskehals. Dette viser at krølleproblemet med "Hibiscus (myk rød)" sigarettpakker ikke kan løses fullstendig ved å optimalisere beleggmaterialet eller prosessparametere alene, og det er nødvendig å bryte gjennom det tradisjonelle tekniske rammeverket og utforske innovative løsninger.
Tenkning og analyse av innovative prosessløsninger
I møte med den tekniske flaskehalsen til tradisjonell beleggteknologi og materialreguleringsordning, er teamet dypt klar over at for å løse problemet med gravurekrølling av "hibiskus (myk rød)" sigarettpakning liten boks, er det nødvendig å hoppe ut av den tradisjonelle tankegangen med "enkeltmaterialeoptimalisering" eller "konvensjonell prosessjustering" og rekonstruere problemanalyserammeverket med innovativ tenkning. Gjennombruddet av innovasjon er ofte skjult i den dype dekonstruksjonen av detaljene i utskriftsprosessen og de strukturelle egenskapene til produktet - ved å spore tilbake hele produksjonsprosessdataene og rekombinere mikrokoblingene, fant vi ut at den forrige analysen ignorerte to viktige systemiske korrelasjoner: den ene er den implisitte innvirkningen av mønsterdesign på produktbølgedeformasjonen, og den andre er i forholdet mellom karakteristikken og trykkprosessen. parametere. Basert på dette konstruerte teamet innovativt en to-analysemodell av "mønsterstruktur + materialegenskaper" for å undersøke de essensielle årsakene til krølleproblemet på nytt fra skjæringspunktet mellom makrodesignlogikk og mikromaterialatferd.
01/ Mønsterstrukturegenskaper
I henhold til mønsterstrukturkarakteristikkene til denne myke sigarettpakken, er mønsteret fordelt i strimler etter den store versjonen, og det er en viss likhet mellom produktbølgedeformasjonsloven og mønsterarrangementsloven, som gir en ny tankeretning for å løse bølgedeformasjonen til produktet.
02/ Papirblekkegenskaper
Etter å ha analysert papir- og blekktypene som ble brukt i myke pakker, ble det funnet at det var et stort problem i samsvaret mellom de fysiske egenskapene til papiret til den nye leverandøren og det eksisterende blekket. Det store blekket i direkte kontakt med overflaten av sigarettpakken er hovedsakelig løsemiddelbasert-rød blekk og vann-basert lakk, og blekket til de to forskjellige systemene er trykt på det fleksible arket, noe som vil forårsake forskjellige deformasjoner på det fleksible arket, noe som vil forårsake krølleproblemer.
Implementering og effektivitet av innovative prosessløsninger
01/ Implementer spesifikt
Gjennom den-dypende analysen av de to faktorene ovenfor, kan det ses at grunnårsaken til problemet med bølget krølling av myke dyptrykksposer ligger i koblingseffekten til de fysiske egenskapene til det nye leverandørpapiret og egenskapene til de to blekktypene. Basert på dette har vi utviklet følgende innovative prosessløsninger:
(1) I lys av det bølgede krølleteformasjonsproblemet forårsaket av forskjellen i deformasjon mellom løsemiddel-basert blekk og vann-basert blekk i dyptrykkprosessen, konverteres det spesielle røde blekksystemet fra løsemiddelbasert- til vann-basert, og den vann-baserte dyptrykksplaten lages.
(2) I lys av problemet med oppovervridning i begge ender av papirsamlingen, brukes bakbelegningsprosessen for å løse vridningen og deformasjonen forårsaket av reduksjonen av den indre fuktigheten til papiret etter å ha passert gjennom ovnen.
Etter at den lille sigarettpakken "Furong (Soft Red)" er produsert etter det nye prosessskjemaet "vann-basert spesialrød + bakbelegg", er dyptrykkpapiret flatt, papiret er flatt når maskinkniven kuttes, og tobakksfabrikkens emballasjetilpasningsevne er normal. Den nye prosessløsningen løser krølleproblemet til "Hibiscus (myk rød)"-sigarettpakke liten boks, og kan møte produksjons- og emballasjekravene til produktet og emballasjen til tobakksfabrikker.
02/ Økonomisk nytteanalyse
Etter å ha tatt i bruk den nye prosessen, har utskriftseffektiviteten blitt økt med mer enn 2 ganger, kutteeffektiviteten har nådd produksjonskvotekravene, og produktkvalifiseringsgraden har overskredet målproduksjonshastigheten med 2,96%. Etter regnskapsføring er kostnadsbesparelsen for ett tusen esker med produkter omtrent 2 960 yuan, og den årlige produksjonen på 50 000 store bokser er beregnet, med en årlig kostnadsbesparelse på 148 000 yuan, noe som gir en dobbel forbedring i produksjonseffektivitet og økonomiske fordeler.
I tillegg har den nye prosessen fullstendig løst problemet med hyppig maskinstopp forårsaket av krølling av sigarettpakker på pakkemaskiner. Produktets flathet er overlegen den til de opprinnelig leverte vanlige produktene, og pakkekompatibiliteten har blitt kraftig forbedret, og har mottatt skriftlig anerkjennelse og stor ros fra sigarettfabrikkens emballasjeverksted. Dette teknologiske gjennombruddet sikrer ikke bare stabil forsyning, men øker også effektivt kundenes tillit, og forbedrer selskapets merkevareomdømme innen sigarettpakkeutskrift betydelig.
Denne artikkelen tar for seg problemet med små "Furong (Soft Red)" sigarettpakker som vrir seg og krøller seg i reliefftrykk forårsaket av endringer i råstoff. Ved å overvinne begrensningene til tradisjonelle prosessforbedringer og korrelere strukturelle mønsteregenskaper med fysiske egenskaper i materialet, ble en innovativ løsning med "utskifting av blekksystem kombinert med koordinering av bakbeleggsprosess" implementert. Dette oppnådde flat papirmating og presis kutting av sigarettpakker, og løste grundig en rekke problemer som lav produksjonseffektivitet og dårlig emballasjekompatibilitet, fikk skriftlig anerkjennelse og stor ros fra emballasjeverkstedet. Denne innovative tilnærmingen tar sikte på å gi en systematisk løsning og et praktisk eksempel for industrien for å takle lignende tekniske utfordringer, og tilby en referansebane for prosessoptimalisering og teknologisk innovasjon innen sigarettpakkeutskrift, og bidra til å fremme utvikling av høy-kvalitet i bransjen.