


Fu Qiang-kolonne|Hvordan velge trykkfarge for filmklebende materialer? Hva bør merkes i utskrift? Husk disse nøkkelpunktene!
Filmklebende materialer er en type polymer hvis overflate ikke absorberer trykksverte. Tørkemetodene for å trykke blekk på overflaten av selvklebende filmmaterialer inkluderer fordampning, koalescens, tverr-binding og herding, nesten uten penetrering, noe som er ganske forskjellig fra papir-baserte limmaterialer. Overflateenergien til filmklebende materialer er lav, og forbehandling er nødvendig før utskrift for å oppfylle fuktings- og utjevningskravene til blekket; ellers kan problemer som dårlig blekkvedheft oppstå.Valg og bruk av trykkfarge01Bruk blekk, lakk og tilsetningsstoffer som er spesielt utviklet for filmutskrift. Det finnes mange typer blekk, og noen er spesielt designet for filmklebende materialer, eller til og med for en bestemt type filmklebende materiale. Derfor må blekket brukes spesifikt sammen med kompatible lakker og tilsetningsstoffer; ellers kan uoverensstemmelser mellom blekket og underlaget føre til problemer med utskriftskvaliteten og føre til at blekklaget flasser av.02Bruk blekk som passer til belegget på filmmaterialet for å øke blekklagets vedheftFor belagte filmmaterialer må blekk med kompatibel ytelse velges; ellers kan blekk løsne. Hvis blekket er riktig valgt, vil harpiksen i blekket binde seg godt til harpiksen i belegget, og selv om blekket ikke har tørket helt, vil ikke blekklaget flasse av. Et etiketttrykkerfirma fant for eksempel dårlige resultater ved bruk av Hanghua 161-blekk for et bestemt produkt, men etter å ha byttet til VP-blekk av samme merke ble resultatene forbedret og blekkavskallingsproblemet ble løst.
03
Kontroller blekklagets tykkelse, og bruk om nødvendig overtrykkmetoden. Noen trykte materialer krever en viss tykkelse på blekklaget. Når blekklaget er tykt, kan ufullstendig tørking av blekket forårsake blekkavfall. Den beste løsningen er å bruke silketrykk og dyptrykk. For trykkerier uten disse betingelsene kan det vurderes å bruke samme-fargeblekk for dobbelttrykk. Vanlig praksis er å først skrive ut et veldig tynt lag med blekk, og etter at det er helt tørt, skrive ut igjen på overflaten. Etter de to utskriftene forbedrer den ikke bare blekklagets tykkelse, men løser også blekkvedheftsproblemet, og oppfyller prosesskravene.04Kontroller blekktørkehastigheten. Vær oppmerksom på blekkets holdbarhet. Når blekket tørker sakte, kan en liten mengde tørketrommel tilsettes for å øke tørkehastigheten.05Sørg for at blekket tørker eller herder energi Regelmessig rengjøring av blekkherdeenheten og periodisk utskifting av UV-lamper er nøkkelen for å sikre fullstendig UV-blekkherding. Kontroller regelmessig effektiviteten og statusen til UV-herdeenheten ved hjelp av instrumenter eller testpapir, og juster blekklagets tykkelse og utskriftshastighet basert på disse dataene for å oppnå de beste utskriftsresultatene.06Kontroller utskriftshastigheten for flerfargeutskrift og sørg for at blekklaget er helt tørt.For flerfargetrykte etiketter anbefales ikke utskrift med høy-hastighet. Det foreslås å kontrollere utskriftshastigheten til 30–50 m/min for å sikre at blekklaget er helt tørt og redusere avfall.Eliminering av statisk elektrisitetStatisk elektrisitet er en av hovedfaktorene som forårsaker kvalitetsproblemer under utskrift av filmklistremerker. Å eliminere statisk elektrisitet eller kontrollere den innenfor et visst område er nødvendig ved utskrift av filmklistremerker. Statisk eliminering krever hensyn i to aspekter for trykkerier: miljøkrav og tillegg av tilsvarende statisk elimineringsutstyr.01Temperatur og fuktighetskontroll Lav temperatur og tørrhet er hovedårsakene til statisk elektrisitet. Når trykkeriet er rundt 22 grader og den relative luftfuktigheten overstiger 50 %, forsvinner eller minimeres statikken på overflaten av filmklistremerket. Derfor må produksjonsverkstedet kontrollere temperatur og fuktighet. Installer en enhet for konstant temperatur og fuktighet i verkstedet. For selskaper uten slike forhold bør du vurdere å isolere utskriftsutstyr, for eksempel å bygge et lite glassrom for å skape et ideelt utskriftsmiljø i et lite miljø. For tiden bruker noen små og mellomstore-etikettutskriftsfirmaer i Nord-Kina denne metoden for å kontrollere statisk elektrisitet med gode resultater.02Installer enheter som fjerner statisk elektrisitet. Vanlige enheter for fjerning av statisk elektrisitet finnes i to typer. Den ene er elektrisk, som genererer en stor mengde ioner i sitt elektriske felt for å absorbere, nøytralisere og eliminere frie elektroner på filmoverflaten, og dermed eliminere statisk elektrisitet. Den andre er utladningstypen, som kan fungere uten energi, som vist i figur 1. Når filmen passerer gjennom en metalltråd (også kalt en statisk eliminerende ledning), forsvinner overflødige elektroner på filmoverflaten gjennom metalltråden ned i bakken. Fordi potensialet til metalltråden er lavere enn potensialet til de frie elektronene på filmoverflaten, oppnår filmen statisk eliminering etter å ha passert metalltrådutladningen.
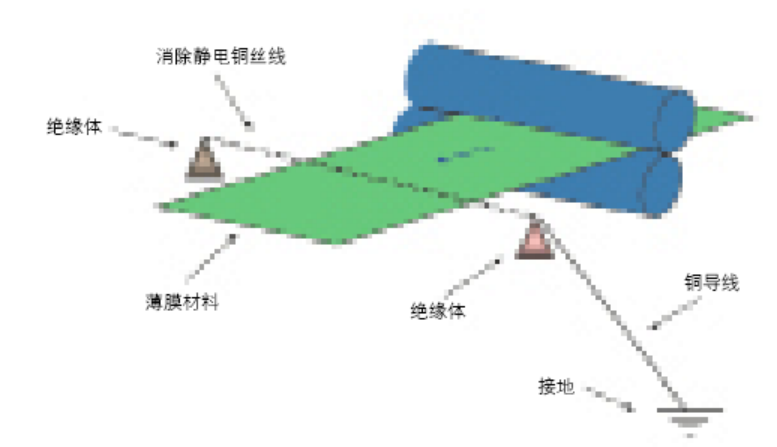
Figur 1 Skjematisk diagram av en utladnings-type statisk eliminatorStatiske eliminatorer er svært praktiske enheter som brukes i utskriftsprosessen av selvklebende tynnfilms-materialer. De kan plasseres på flere posisjoner på utskriftsutstyret etter behov. Som vist i figur 2, er statiske eliminatorer installert før og etter stanse-skjærestasjonen. Når du installerer statiske eliminatorer på en trykkpresse, bør følgende problemer noteres: Utstyret må være jordet, siden jording gjør at statisk elektrisitet kan ledes inn i jorden; den statiske eliminatoren må også jordes, og den bør jordes separat for å sikre effektiv statisk eliminering; Statisk elektrisitet genereres kontinuerlig, så om mulig bør statiske eliminatorer installeres på alle stasjoner i trykkpressen, inkludert papirmatingsstasjonen, forskjellige utskriftsbehandlingsstasjoner og papirmottaksstasjonen, for best effekt; Effektiviteten av statisk eliminering bør kontrolleres regelmessig for å sikre påliteligheten til statisk eliminator.
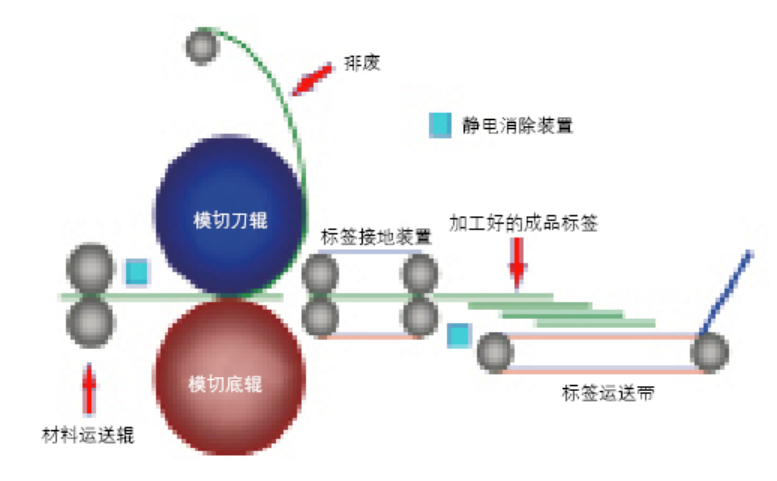 Figur 2 Dyse-skjærings- og avfallsdeponeringsenheter med elektrostatiske behandlingsenheter installert. Forholdsregler for utskrift på filmlimmaterialer01 Kontroller utskriftsspenningen på riktig måte. For periodisk og frem- og tilbakegående papir-matingsutstyr er det enkelt å kontrollere papirmatingsspenningen.- Eksempler inkluderer Japan Lindetecs B-100 etikettskriver og 300-type sylinder-til-sylinder etikettskriver. Denne typen utstyr er utskriftsmaskiner med konstant-spenning med stabil spenning, noe som ikke påvirker utskriftsregistreringen. For kontinuerlig papir{19}}mating av roterende etikettutskriftsmaskiner, for eksempel flexomaskiner og satellittetikettutskriftsmaskiner, er det imidlertid nødvendig å strengt kontrollere og justere utskriftsspenningen, ellers kan feilregistrering oppstå. Spenningskontroll på utskriftsmaskinen inkluderer å kontrollere både papir{20}}matingsspenningen og tilbakespolingsspenningen. Disse må justeres i henhold til ulike typer og bredder av materialer for å sikre normal utskrift.(1) Papir-MatespenningskontrollRiktig papir-matespenning sikrer nøyaktig registrering av filmlimmaterialer og forhindrer materialdeformasjon under utskrift, noe som betyr at materialkantene ikke vipper. Hvis kantene på materialet hever seg under utskrift, indikerer det at tilbakespolingsspenningen er for løs eller at konusen er feil innstilt. Materialet må spoles tilbake og trykkes på nytt. Hvis opprullingsutstyr ikke er tilgjengelig, er en midlertidig løsning å installere en klemme på avviklingsakselen for å hindre at materialkantene hever seg. Imidlertid kan registreringsproblemer fortsatt oppstå i dette tilfellet.(2) Tilbakespolingsspenningskontroll Tilbakespolingsspenningen er også relatert til utskriftsregistrering og bestemmer penheten til de tilbakespolede kantene. Hvis tilbakespolingsspenningen er for lav, påvirker det registreringen og forårsaker ujevne kanter, noe som skaper vanskeligheter i etterfølgende prosesser. Hvis tilbakespolingsspenningen er for høy, kan det oppstå problemer som klebende siver på materialkantene, etikettforskyvning eller brudd på foringen etter utskrift, noe som påvirker utskriftseffektiviteten. Derfor er riktig tilbakespolingsspenning avgjørende, og generelt må den optimale spenningsverdien bestemmes gjennom testing. For etikettmaskiner for kontinuerlig papirmating- er det viktig å kontrollere både papirmatings- og tilbakespolingsspenningen. Etter å ha oppnådd kvalifisert utskrift for ulike typer og bredder av materialer, er det viktig å oppsummere og registrere disse dataene for å forbedre effektiviteten og sikre kvalitet. Typisk skal tilbakespolingsspenningen være lik eller større enn avviklingsspenningen, men ikke overstige det dobbelte av avviklingsspenningen.02Bruk lakkering i stedet for lamineringHvert filmmateriale har sine unike fysiske og kjemiske egenskaper, og noen egner seg ikke for laminering. Laminering etter trykking kan ødelegge materialets egenskaper. PE-materialer har en myk overflate og kan påføres buede eller sfæriske overflater. Vanlig brukte lamineringsmaterialer er stive BOPP-filmer. Når laminerte etiketter kombinerer PE og BOPP, endres egenskapene deres, noe som gjør dem uegnet for påføring på buede eller sfæriske gjenstander. Under kombinasjonen av de to materialene kan det også oppstå problemer med spenningsfeil, som forårsaker etikettdeformasjon og fører til problemer som løfting eller løsgjøring i påføringen. For store etiketter og etiketter på buede overflater anbefales det derfor å bruke UV-lakk i stedet for laminering. Lakkering beskytter ikke bare blekklaget, men optimerer også materialets egenskaper for best mulig påføringsytelse.
03
Det anbefales å bruke 150 lpi for utskrift av fargehalvtoneetiketter, og 175 lpi anbefales ikke.
Etiketter tiltrekker til slutt forbrukernes oppmerksomhet gjennom hylleappell. For trykte materialer, jo høyere linjeskjermen er, desto klarere blir bildene og teksten, men jo mindre blekk brukes, noe som resulterer i lysere farger; jo lavere linjeskjermen er, jo mer blekk brukes, og skaper en sterkere visuell effekt, men bildene og teksten virker grovere.
Linjeskjermnummeret er også direkte relatert til utskriftskvalitet, utskriftsavfall, presisjonen til utskriftsutstyr og utskriftsmateriale. En skjerm med høyere linje krever jevnere materialer og mer presist utstyr; ellers kan ikke kvalitetsstandarder oppfylles. En skjerm med lavere linje gir mer milde forhold. Derfor er det beste valget for filmetiketter en 150 lpi fargehalvtone, som tilfredsstiller visuelle effekter og hylletiltrekning, sikrer utskriftskvalitet, holder forbruket innenfor et rimelig område og oppnår et balansert totalresultat.