


Du må mestre disse fire hovedmetodene
Under produksjonen av selvklebende etiketter påvirker kvaliteten på formskjæringen- direkte produksjonseffektiviteten til neste prosess-merkingsstadiet. Dårlig skjæring-kan lett føre til at etiketten rives i stykker eller feiljustering under høyhastighetsmerking, og forårsake betydelige problemer og tap for etiketttrykkerier. Det påvirker også direkte utseendet til sluttproduktet og kundens brukeropplevelse. Mange faktorer påvirker kvaliteten på skjæring-, og ulike etikettprodukter har varierende krav til prosessen, metoder, kvalitet, effektivitet og kostnadskontroll ved skjæring. Denne artikkelen tar for seg disse problemene, og starter med vanlige{10}}skjæremetoder og oppsummerer gjeldende søknadsstatus, fordeler og ulemper ved ulike skjæremetoder{11} på markedet som referanse.
For øyeblikket er det omtrent fire typer skjæremetoder for selvklebende etiketter:-CNC-skjæremaskiner, flatbedskjæring-, roterende stanse-skjæring og laserskjæring-.
01
CNC skjæremaskiner
Fra et kostnadsbesparende-perspektiv sparer flatbed-skjære- og CNC-skjæremaskiner mest materialkostnader, spesielt CNC-skjæremaskiner. Forbrukskostnadene deres er ikke bare lave, men også raske og praktiske, og krever ingen forberedelse av fysiske kuttedyser. En enkelt elektronisk dysefil kan kjøres via datamaskin eller mobilapp for å gi skjærekommandoer, med ett eller flere spesialiserte skjærehoder som jobber samtidig, følger forhåndsinnstilte skjærelinjer eller bruker kameraer for automatisk kantdeteksjon. Skjæredybden på hodene stilles inn i henhold til materialtykkelsen og de forhånds-etablerte etikettprosesskravene, og mindre justeringer kan gjøres på skjærehodene under prosessen basert på de faktiske skjæresporene.
I tillegg varierer arbeidsområdet til CNC-skjæremaskiner fra 300 mm til over 2000 mm. Jo større skjærebredden er, desto lavere er posisjoneringsnøyaktigheten og repeterbarheten. Skjærehastighetsområdet til CNC-skjæremaskiner er 400 mm/s til 2000 mm/s. Jo flere skjærehoder det er, desto raskere er papirmatingshastigheten. Fordi CNC-skjæremaskiner er relativt rimelige, er de egnet for små etiketttrykkerier, trykkerier eller for prøvetrykk. Dyse-effektiviteten og nøyaktigheten til CNC-skjæremaskiner er imidlertid lavere sammenlignet med de tre andre{10}}skjæremetodene, noe som gjør dem mer egnet for manuell merking.
02
Flatbed Die-Skjæring
Sammenlignet med CNC-skjæremaskiner, er flatbedskjæring-den tidligste og mest brukte formskjæremetoden valgt av etiketttrykkerier. Flatbed dyse-skjæring har lave kniv-kostnader og rask kniv-fremstillingshastighet (avhengig av kompleksiteten til mønstrene). Kuttedysene for flatbedskjæring- produseres vanligvis ved manuell knivarrangement eller laserskjæring. Det vil si at CNC-automatisk bøying og knivarrangement installerer bladene på fiberplater med middels-tetthet, og til slutt monteres den{10}}bladarrangerte formen på kuttemaskinens knivholder-.
Dyse-effektiviteten til flatpressing er mye høyere sammenlignet med CNC-skjæremaskiner. Papirmatingshastigheten varierer fra 20 m/s til 100 m/s, og prisen på flatpresse flatpressemaskiner varierer fra titusenvis til hundretusenvis av yuan. Den egner seg for små bestillinger, hasteordrer, prøver, utskrift med relativt smal nettbredde, ikke-høy-automatisk merking og bestillinger der strenge krav til skjæremerker for bakpapir ikke er nødvendig.
03
Roterende stansing
Roterende stansing, også kjent som stansing med roterende kniv, ble først brukt i post-pressebehandlingsfeltet og ble senere bredt tatt i bruk av den daglige kjemiske, elektronikk- og farmasøytiske industrien. I de siste årene, med den raske utviklingen av fleksografisk trykkteknologi og de høyere kravene til produksjonseffektivitet fra etiketttrykkerier, har denne formskjæringsmetoden gradvis blitt den viktigste formskjæringsmetoden-.
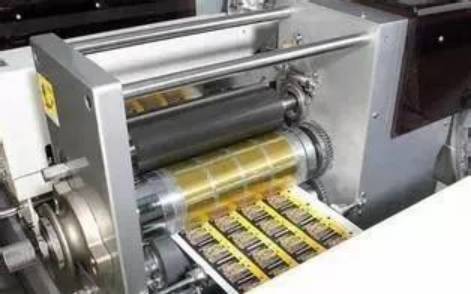
Fra perspektivet til produksjonskobling kan roterende stansing deles inn i-linjestansing og offline stansing. In-linjeskjæring skjer hovedsakelig på fleksografiske presser utstyrt med en roterende stanseenhet, slik at kravene til stanse-kan fullføres samtidig med etikettutskrift. Blant kundene som forfatteren betjener, utgjør-linjestansing omtrent to-tredjedeler, med hastigheter fra flere titalls meter per minutt til 200 m/min, noe som forbedrer produksjonseffektiviteten betydelig. Offline stansing er praktisk for offline stanse-krav til offset, dyptrykk og fleksografisk trykk.
For øyeblikket er roterende dyse-skjæring den mest effektive dyse-skjæremetoden og gir den beste kontrollen over dyse-kuttepresisjon (±0,0025 mm, noe som betyr at dysen må skjære gjennom det klebende laget uten å skade silikonlaget). Den har betydelige fordeler for automatisk merking med høy-hastighet, ultra-tynne frigjøringsforinger (Glassine under 40 g, PET under 0,030 mm), krav til sømløs etterbehandling, spesiell bladvinkelkontroll av materialer (40 grader –60 grader), og spesielle bladbehandlinger som slitasje--motstandsdyktig oksidbelegg, anti-klebebelegg og mer.
Verktøyene som brukes i roterende form-skjæring er delt inn i graverte kniver og fleksible kniver, og roterende dyse-skjæring med fleksible kniver erstatter i økende grad roterende graverte kniver og flate kuttemetoder-.
En roterende gravert kniv er et blad laget ved å frese knivspissen (skjærelinjen) direkte på en 45# stålrulle ved hjelp av datamaskin-kontrollert tre-- eller multi--akse (CNC) maskinering, etterfulgt av behandlinger for spissens hardhet og andre egenskaper. Den roterende graverte kniven og bladrullen er integrert, med flathet kontrollert av CNC-presisjon, noe som resulterer i høy flathet og enkel betjening. Bladrullen må bare plasseres i en glidespor og presses. Ulempene er høye kostnader og upraktisk utskifting; når knivspissen slites skal den sendes tilbake til leverandøren for sliping eller ny spiss, noe som medfører betydelig vedlikeholdstid og logistikkkostnader. Vanligvis holder trykkerier flere reservebladruller for å sikre en syklus med sliping, transport og bruk, og garanterer kontinuerlig produksjon.
Siden innenlandske etiketttrykkerier stort sett bruker innenlandsk produserte graveringskniver, varierer slitestyrken til knivspissene, og knivspisser med dårlig slitestyrke slites raskt ut. Operatører tyr ofte til å trykke hardere når stanse-skjæreeffekten ikke er god, men de overser ofte et problem: deformasjonshastigheten og hardheten til den bakre-rullens skulderjern under dyse-klippeenheten, og hvor mye trykk bakrullen eller støtterullelagrene tåler uten å bli skadet. Når skulderjernet eller lagrene først er skadet, er det vanskelig å sikre at-back-up-rullen roterer konsentrisk, noe som gir visse vanskeligheter for presisjonsskjæring-. Forfatteren foreslår å bruke trykk i henhold til de tekniske retningslinjene for kuttebasen-.
Runde-presse fleksible blader er vanligvis laget av høy-kvalitet, høy-hardhet europeisk fjærstål, etset gjennom en strengt kontrollert kjemisk prosess og gravert av datastyrt-utstyr (CNC). Presisjonen til runde-pressbare fleksible blader kan kontrolleres innenfor ±2,5 μm til ±5 μm fra den utformede høyden for å sikre jevn skjæring-. Jo høyere krav til bladpresisjon og levetid, desto høyere pris, som bestemmes av kombinasjonsprosessen og knivens{10}}linjelengde. Etiketttrykkerier må tilpasse ulike prosesskrav i henhold til behovene til deres faktiske produkter.
Sammenlignet med runde-pressegraveringskniver, har runde-presse fleksible blader mer presis dimensjonsnøyaktighet mellom kantene og kan møte ulike tilpassede prosesskrav. Spesielt når det slitasjebestandige belegget på bladet bare er 5μm–10μm, kan dets hardhet nå 73 grader –75 grader, noe som oppfyller levetidskravet og beskytter utstyret godt, og reduserer sjansene for skade fra tungt trykk. Dessuten er leveringstiden for fleksible runde-blader relativt kort, vanligvis innen 4–5 dager, kostnadene er lavere, og utskifting og sikkerhetskopiering er mer praktisk. Imidlertid krever runde-presse fleksible blader å kjøpe høy-magnetiske valser, og når du fester bladene, er det nødvendig å holde den magnetiske rulleoverflaten og bladets limoverflate rene for å unngå at støv eller annet rusk fester seg mellom bladet og den magnetiske valsen, noe som kan ødelegge bladens flathet og forårsake ujevn bakside.
04
Laserskjæring-
Laserdyse-skjæring bruker en laserstråle som sendes ut av en laser, og fokuserer den på det trykte materialet for å kutte jevnt i henhold til den utformede kniven-linjeformen, og oppnå kuttmerker på mikronnivå.
Laserskjæring- krever ikke å lage fysiske dyseplater og gjør det mulig å bytte raskt mellom grafikk i forskjellige rekkefølger. Kuttedesign kan fullføres på en datamaskin, med ulike grafikk- og materialparametere satt, og genererer automatisk de nødvendige skjæredybdemerkene, og det kan behandles gjentatte ganger. Datamaskinen kan hente tidligere programmerte skjærerutiner for å starte produksjonen umiddelbart, noe som sparer tiden som kreves for å endre og justere tradisjonelle skjæreformer.-
For tiden er laserskjæring-tregere enn tradisjonelle-stansemaskiner, dyrere og forårsaker brenning i skjærekantene. Den har også et problem med minimum linjebredde ved skjærelinjene. Den er mest egnet for invitasjoner, gratulasjonskort, godteribokser, kakebokser, papirskulpturer, papir-skjærekunst og gaveemballasjeesker, men brukes mindre ofte til selvklebende etiketter.
Oppsummert, med tanke på kostnadskontroll og små kvanta, kan CNC-skjæremaskiner og lav-flatbedskjæring- velges. for produktstrukturer som lener seg mot automatisk merking med lav-hastighet eller manuell merking med større mengder, kan høy-flatbed og lav-hastighets roterende dyse-skjæremaskiner velges; for store bestillinger, med varierte produktprosesser og materialer, strenge krav til skjæremerker, og for det meste høyhastighets-automatiske merkeordrestrukturer, anbefales roterende stanse-på grunn av kostnads-ytelsesforholdet. Laserskjæring-i feltet for etikettutskrift er fortsatt et mer forsiktig alternativ, og brukere kan velge en passende{11}}skjæringsmetode basert på produktstrukturen. Ovennevnte representerer kun personlige meninger, og jeg håper det hjelper alle.