


Problemet med QR-kodeutskrift på sigarettpakker er løst; dette velkjente-sigarettpakketrykkeriet har tatt grep!
Variable QR-koder representerer en ytterligere utvidelse og forbedring av QR-kodeteknologi i emballasjeapplikasjoner. Ved å bruke variable QR-koder på emballasje, kan hver minste enhet av produktet ha en unik QR-kode, og virkelig realisere "ett element, en kode." «One Item, One Code» vil ikke bare styrke sporbarheten mot-forfalskning ytterligere for produkter, og tillate presis sporing til hver minste enhet, men også gjøre det mulig for bedrifter å samle inn data fra brukere ned til den enkelte, og virkelig realisere personlig markedsføring for produkter.
Med utviklingen av nye teknologier og prosesser fortsetter bruken av QR-koder på sigarettpakker å utvide seg. For kontinuerlig å optimalisere og løse ulike problemer med utskriftsegnethet (som QR-kodelim, strenglinjer, karakteravvik, etc.), har industriforskere utført omfattende forskning og analyser, med sikte på å forbedre produktkvaliteten og samtidig sikre stabiliteten til QR-kodekvaliteten. Firmaet mitt gjennomfører multi-dimensjonal og omfattende testing og utforskning av utskriftsutstyrsparametere under QR-kodeutskriftsprosessen, med sikte på å sette nøkkelnoder for parametere for utdatautstyr, sikre effektiviteten, standardiseringen og ensartetheten til produksjonskontroll og testing fra kilden, effektivt forbedre QR-kodeutskriftskvaliteten, gi kundene høyere{{4}- og forskningsmetode-produkter og bransjeprodukter av høy kvalitet,
Utskriftsutstyr og arbeidsprinsipp
Utskriftsutstyret som brukes denne gangen er en-arkmatet blekkskriver, som består av en mekanisk plattform (papirmatingsmekanisme, papirmatingsplattform, papiropprullingsmekanisme), utskriftssystem, herdemekanisme og online inspeksjonssystem; Kjernen er utskriftssystemet, som består av skrivehodemodulen, CNC-systemet og blekkforsyningssystemet. Kjernen i utskriftssystemet er den industrielle kontrolldatamaskinen som kontrollerer blekkforsyningssystemet. Først setter utskriftsprogramvaren utskriftsparametrene, deretter den industrielle kontrolldatamaskinen (hovedkontrollkort) og det digitale-analoge systemet behandler eller konverterer dataene, direkte kontrollerer skrivehodet for utskrift.
Den piezoelektriske blekkskriverteknologien som brukes i blekkskrivere, tilhører romtemperatur- og trykkutskriftsteknologien. Den plasserer mange små piezoelektriske keramiske materialer nær skrivehodedysen. Fordi den piezoelektriske keramikken viser bøyning og deformasjon under spenningsendringer i begge ender, når bildeinformasjonsspenningen påføres den piezoelektriske keramikken, endres ekspansjonen og vibrasjonsdeformasjonen av keramikken med bildeinformasjonsspenningen, noe som sikrer at blekket i skrivehodet skytes ut jevnt og nøyaktig under stabile forhold ved normal temperatur og trykk.
Test av blekktemperaturparameter
I dette eksperimentet, med skrivehodet fast, var testvariabelen blekktemperatur, mens andre utskriftsparametere forble uendret. Endringene i den trykte prøven ble målt på substratet, og blekktemperatur, dråpedannelse, flytbarhet og diffusjon på substratet ble observert. For mer praktisk å teste og estimere dimensjonsendringene under forskjellige blekktemperaturer, og samtidig skrive ut firkantede blokker for å teste deres variasjon.
Basert på testene ovenfor kan det konkluderes med at endringer i blekktemperaturparametere kan påvirke utskriftsresultatene direkte. Som vist i figur 1, når blekktemperaturen øker, synker blekkviskositeten og blekkfluiditeten forbedres, noe som tillater bedre spredning til underlagets overflate, noe som resulterer i færre overflatedefekter (hvite flekker, strenglinjer). Som vist i figur 2, etter hvert som blekktemperaturen øker, endres punktområdet eller linjediffusjonen til den trykte prøven lite, men avfasningene og gradene ved kantene øker, noe som visuelt får området til å virke tykkere.
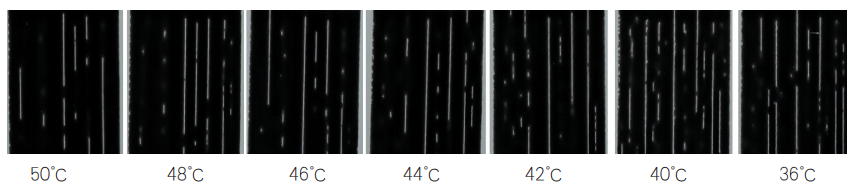
Figur 1 Utskriftseffekter ved forskjellige blekktemperaturer
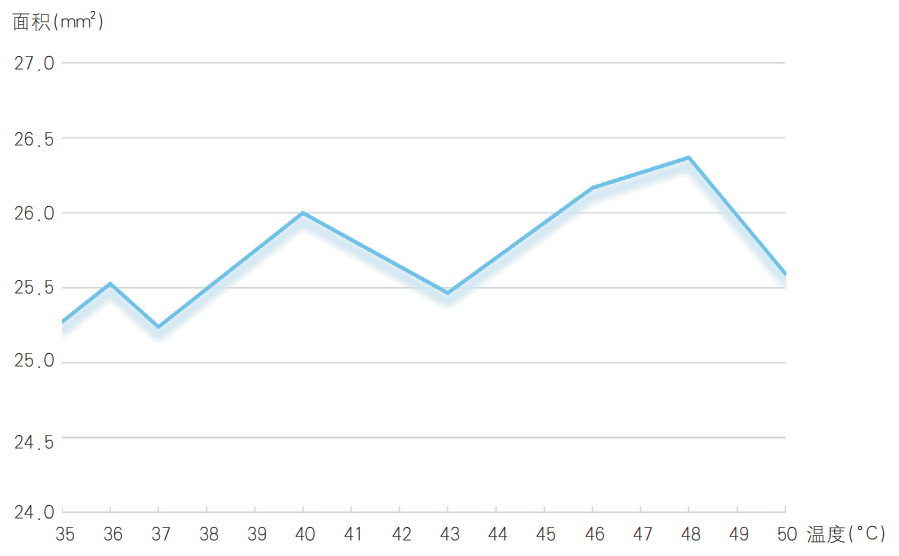
Figur 2 Endringer i kvadratisk areal ved forskjellige blekktemperaturer
Spenning, kjøretøyhastighet og parametertester for skrivehodehøyde
Denne testen ble utført med et fast skrivehode, der testvariablene var spenning, kjøretøyhastighet og skrivehodehøyde, mens andre utskriftsparametere forble uendret. Endringene i trykte prøver på underlaget ble målt. Gjennom disse testene kan det fastslås at spenning påvirker aggregeringen av primære blekkdråper, spredningen av "satellittblekkdråper" og deformasjonen av trykt grafikk og tekst.
Under en kjøretøyhastighet på 120 m/min og en blekktemperatur på 46 grader førte justering av spenningen til utskriftsendringer som vist i figur 3. Fra figuren kan man se at spenning har liten innvirkning på trykkformen. Imidlertid, ifølge prinsippanalyse, under normale omstendigheter, danner blekket et normalt plan inne i skrivehodet. Når spenning påføres, begynner blekket å strømme utover, og danner en lang blekkfilament. Under påvirkning av overflatespenning danner blekkfilamentet dråper. Gjennom samspillet mellom dråper og viskositet brytes filamentet for å skape blekkstråledannelse. Hvis filamentet er for langt, dannes det lett satellittprikker. Når spenningen er høy, er blekkmengden større, starthastigheten er høyere, og hastigheten er raskere, noe som resulterer i mindre partikler. Den brownske bevegelsen til partiklene er sterkere, og det dannede blekkfilamentet er kortere, noe som gjør det lettere for primærblekk å aggregere. Utskriftseffekten er bedre, og tykkelsen vil også være relativt høyere.
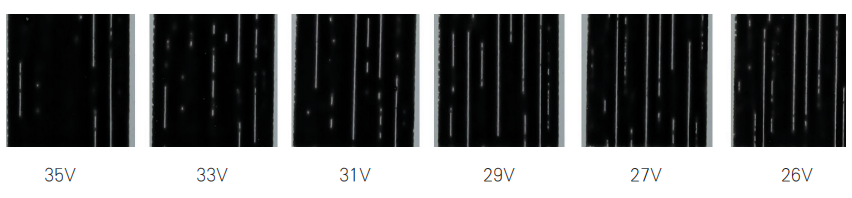
Figur 3 Spenningsvariasjonsutskriftseffekt
Under en spenning på 32V og en temperatur på 48 grader ble forskjellige kjøretøyhastigheter justert for å teste blekkdråpenes sammensmelting ved normal skrivehodehøyde, som vist i figur 4; en sammenligning av flyvende blekk under koding under forskjellige kjøretøyhastigheter, normal skrivehodehøyde og skrivehodehøyde senket med 3 mm, som vist i figur 5; QR-kodeutskriftseffekter under forskjellige kjøretøyhastigheter og skrivehodehøyder er vist i figur 6.
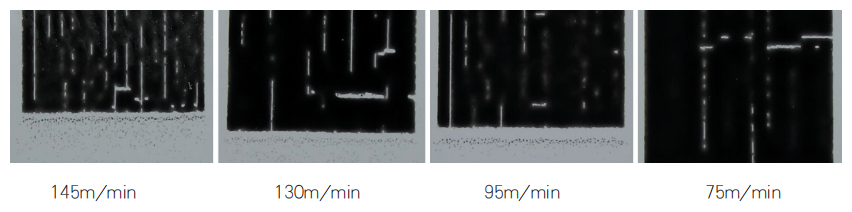
Figur 4 Dråpesammensmelting under samme spenning, samme temperatur, samme dysehøyde og forskjellige kjøretøyhastigheter
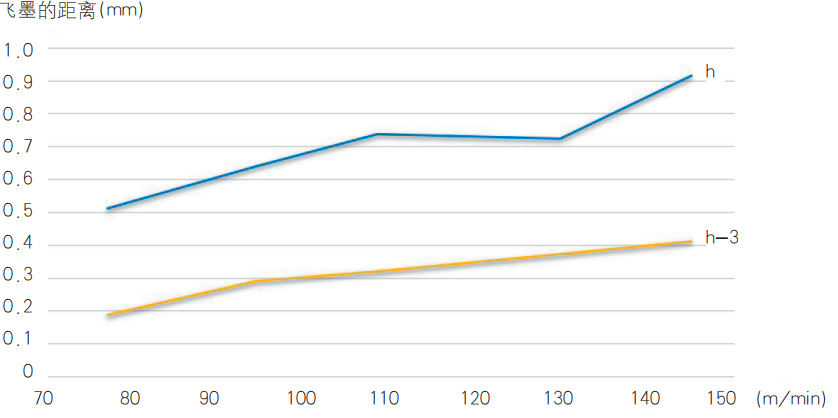
Figur 5 Sammenligning av blekksprut fra skrivehodet ved forskjellige kjøretøyhastigheter, normal skrivehodehøyde (h) og skrivehodehøyde senket med 3 mm (h-3)
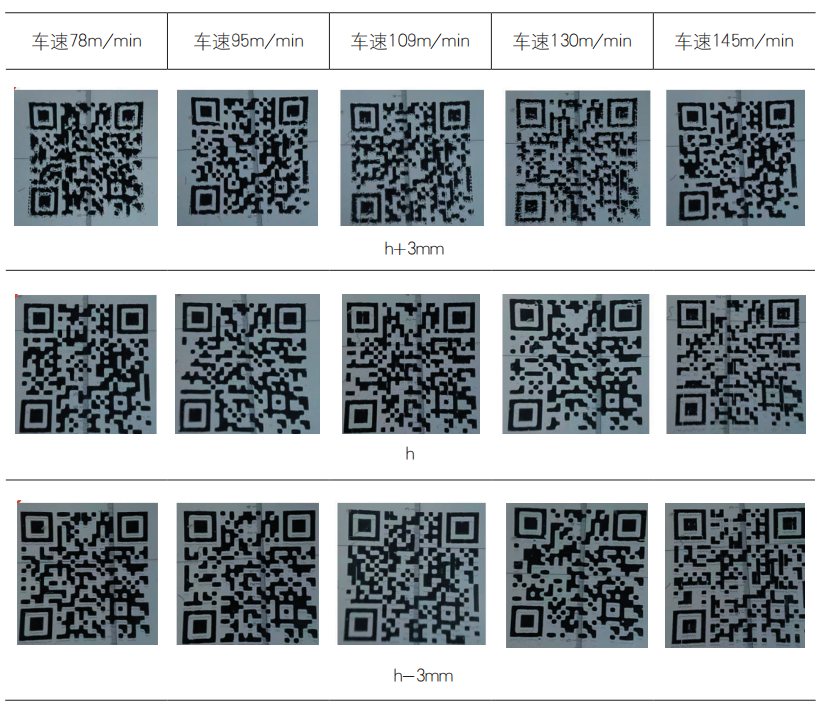
Figur 6 QR-kodeutskriftseffekter under forskjellige kjøretøyhastigheter og forskjellige skrivehodehøyder
Fra figurene 4 til 6 kan det sees at både kjøretøyets hastighet og skrivehodehøyde påvirker konvergensen av hovedblekkdråpene, og påvirker direkte tykkelsen og deformasjonen av den trykte grafikken, og påvirker dermed kvalitetsgraden og utseendet til QR-kodeutskriften. Jo høyere skrivehodet er, desto lengre blekktråder blir dannet, noe som gjør det vanskeligere for hovedblekk å konvergere. Jo høyere kjøretøyhastigheten er, desto mer spredt er blekkdråpene når de lander på papiret, noe som resulterer i dårligere effekter. Basert på prosesseksperimentene ovenfor, ble fire hovedprosessparametere oppsummert og verifisert: blekktemperatur, skrivehodespenning, skrivehodehøyde og papirhastighet, som alle påvirker utskriftskvaliteten. Blekktemperaturen og -spenningen bestemmer utskriftseffekten (hvite flekker, stringing), mens kjøretøyets hastighet og skrivehodehøyde bestemmer blekkdråpes konvergens og flybane (sprut, tykkelse).