


Varmstemplingseffekten er utilfredsstillende fordi dette ikke ble gjort riktig.
Som en overflatebehandlingsteknikk for trykte materialer, spiller varmstempling en nøkkelrolle i høy-utskrift ved å fremheve designet og fremheve temaet med dets klare mønstre, lyse farger, slitestyrke, varmebestandighet og utsøkte utseende. Elektrolytisk aluminium, som en uunnværlig komponent i varmstemplingsprosessen, spiller ofte en avgjørende rolle i prosessen.
Tidligere analyserte trykkerier for det meste den varme stemplingsprosessen fra aspekter som utstyr, stemplingstemperatur, stemplingstrykk og produksjon av stemplingsfiler, og utførte raffinert kontroll. I denne artikkelen vil forfatteren starte med elektrolytisk aluminium for å analysere dets innvirkning på varmstemplingsprosessen og kontrollteknikker.
Mikroskopiske strukturelle egenskaper av elektrolytisk aluminium
For det første, ved å forstå den grunnleggende sammensetningen og de strukturelle egenskapene til elektrolytisk aluminium (varmestempling), kan vi gjenkjenne elektrolytisk aluminium og de tilsvarende egenskapene til komponentene fra et mikroskopisk perspektiv.
Vanlig elektrolytisk aluminium består vanligvis av fem lag av forskjellige materialer, mens laserelektrolytisk aluminium generelt består av seks lag (som vist i figur 1).
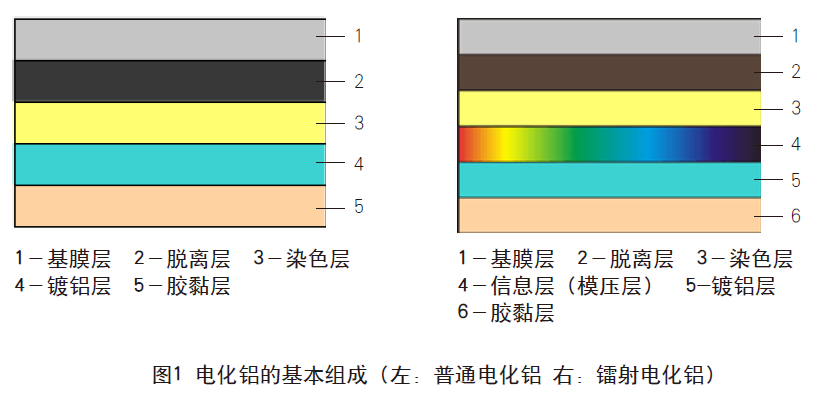
Etter å ha forstått den grunnleggende sammensetningen av metallisert aluminium, vil vi separat forklare egenskapene til hvert lag av metallisert aluminium og dets innvirkning på varmestemplingseffekter.
1. Basisfilmlag
Basisfilmlaget er vanligvis en biaksialt strukket polyesterfilm (PET), som hovedsakelig tjener en støttende rolle, med alle andre lag som fester seg til den. PET-tykkelsen varierer fra 12 til 25 μm. Vanlig metallisert aluminiumsbasisfilm er 16 μm tykk, mens basisfilmen for posisjonsstempling er 22 μm tykk. Ved varmstempling fungerer basisfilmlaget som bæreren for informasjonen av metallisert aluminium, som er den gjennomsiktige filmen som trekkes av etter stempling.
2. Slipp laget
Slipplaget isolerer aluminiumsbelegglaget fra basisfilmlaget, noe som gjør foliefrigjøring lettere under stempling. Den bruker vanligvis harpiksvoks, celluloseacetat eller silikonharpiks. Vanligvis er løsheten til metallisert aluminium relatert til dette laget: for stor-fast stempling brukes en løsere folie; for fin tekst eller linjer brukes en tettere folie. Ved bruk til stempling før trykking må overflatespenningen også kunne romme etterfølgende blekktrykk.
3. Fargelag
Hovedfunksjonen til fargelaget er å vise fargen på det metalliserte aluminiumet og, etter stempling, å gi beskyttelse over det stemplede mønsteret. Fargelaget er laget av syntetisk harpiks og pigmenter. Hovedharpikser inkluderer polyuretan, nitrocellulose, melaminformaldehydharpiks og modifisert harpiks.
4. Informasjonslag
Dette laget tjener først og fremst til å bære preget informasjon og er nå vanligvis kombinert med fargelaget. Den er vanligvis laget av en blanding av polyakrylharpiks og polyuretanharpiks, og danner et termoplastisk harpikslag som krever høy-temperaturmotstand, ikke-klebende egenskaper, et langt termoplastområde og sterk adhesjon til aluminiumslaget.
5. Aluminiumsbelegg
Dens funksjon er å gi en metallisk glans bakside for farge/pregede lag. Ved å bruke aluminiums høye reflektivitet og sterke lysreflekterende optiske egenskaper-, fremstår lyset som reflekteres av fargelaget som fargerikt lys med en metallisk glans. Moderne gjennomsiktig metallisert aluminium bruker aluminiumsvaskeprosesser eller avsetter direkte transparente medier, som sinksulfid og silisiumdioksid.
6. Limlag
Under varmstempling, når det metalliserte aluminiumet kommer i kontakt med underlaget, smelter limlaget under varme og gir sterk binding. Limet består hovedsakelig av varm-smelteharpikser som metylmetakrylat (eller etylmetakrylat, butylmetakrylat) kopolymerisert med akrylat. Avhengig av materialet som stemples, kan andre harpikser som Cuba-lakk, skjellakk eller kolofonium også velges. Forenlighet med underlaget må vurderes for å sikre fast vedheft. Varme-smeltetemperaturen bør ikke være for høy og må passe til harpiksen som slipper ut.
Produksjonsprosess av metallisert aluminium
I tillegg til at sammensetningen påvirker varmstemplingsytelsen, påvirker produksjonsprosessen og prosesskontrollen av metallisert aluminium også varmstemplingen. Produksjonsprosessen og teknologien til metallisert aluminium er vist i figur 2 og 3.
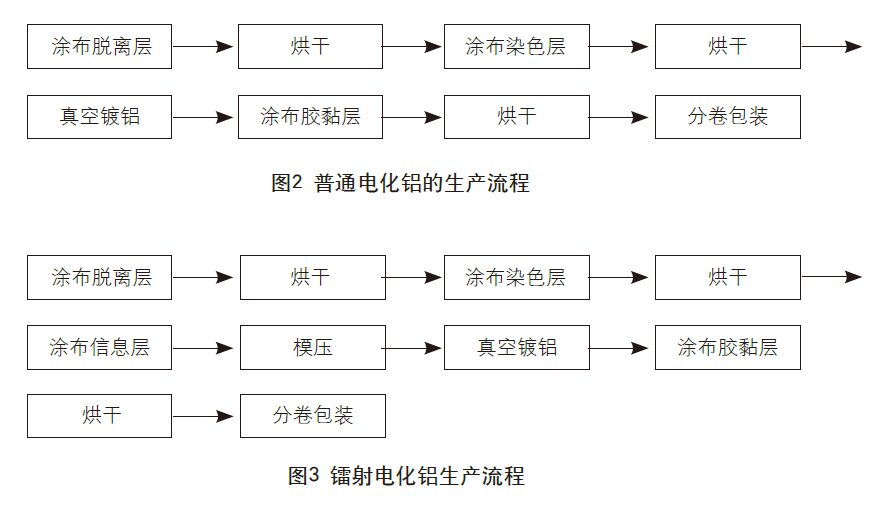
Vi tar laser-elektrolytisk aluminium som et eksempel for å illustrere produksjonsprosessen for elektrolytisk aluminium ytterligere.
1. Belegg
Maling utføres ved hjelp av en malingsmaskin. De typiske beleggtykkelsene er omtrent som følger: beleggtykkelse for separasjonslag 0,01–0,05 μm, beleggtykkelse for fargelag generelt 1 μm, beleggtykkelse for informasjonslag 2 μm, og beleggtykkelse for limlag generelt 1,5 μm.
2. Tørking
Etter at hvert lag er belagt, må det tørkes før du fortsetter til neste prosess. Tørketemperaturen justeres i henhold til beleggmaterialets art og utstyret som brukes.
3. Holografisk preging
Ved hjelp av en pregemaskin varmes den holografiske metallformen opp til en viss temperatur og presses på informasjonslaget med et visst trykk. Dette overfører det fine relieffmønsteret fra den holografiske metallformen til overflaten av det termoplastiske informasjonslaget. Etter avkjøling, setting og separering danner overflaten av informasjonslaget striper som er identiske med de på den holografiske metallformen, som er det kopierte pregede hologrammet.
4. Aluminiumsbelegg
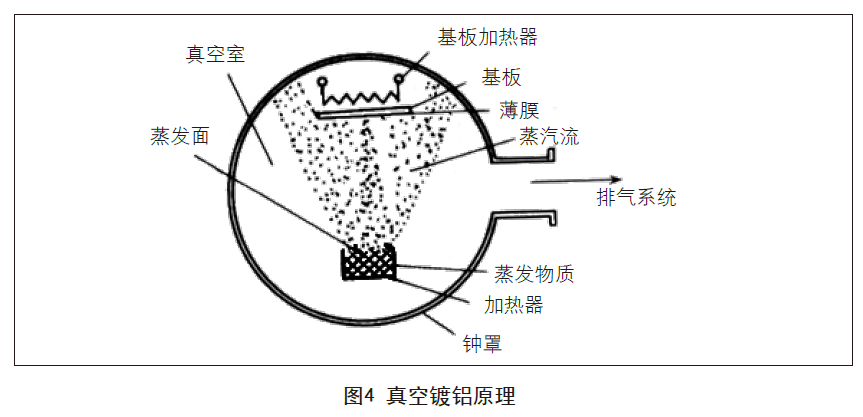
Vakuumaluminiumbelegg er en prosess der metall fordampes ved motstand, høy-frekvens eller elektronstråleoppvarming under høyvakuumforhold (over 4–10 MPa) og festes til overflaten av filmsubstratet for å danne en metallkomposittfilm. Metallmaterialene som brukes til belegg kan være gull, sølv, kobber, sink, krom, aluminium, etc., med aluminium som det mest brukte. Tykkelsen på det damp-avsatte laget er omtrent 0,02–0,05 μm. Prinsippet er vist i figur 4.
5. Aksept
Kvaliteten på elektrokjemisk aluminium skal aksepteres i samsvar med nasjonale standarder eller standardene for produksjonsenheter og brukerenheter. Bransjestandarden "BB/T 0031-2006 Electrochemical Aluminium Hot Stamping Foil" inkluderer følgende krav: lysstyrke og utseende, fast vedheft, stabil folieytelse, enkel separasjon av isolasjonslaget, klar og jevn grafikk, kvalifisert VOC-inspeksjon, plassering av elektrokjemisk aluminium i samsvar med kravene, etc.
6. Emballasje
Etter inspeksjon og slitsing pakkes det generelle elektrokjemiske aluminiumet i henhold til 120 meter/rull eller 1200 meter/rull, og det elektrokjemiske aluminiumet pakkes i henhold til de faktiske nødvendige spesifikasjonene. Elektrokjemisk aluminium har selvfølgelig også en holdbarhet, og elektrokjemisk aluminium som lagres for lenge er utsatt for varmstemplingsfeil ved bruk.
Effekten av elektrokjemisk aluminium på den varme stemplingsprosessen
Til slutt analyserer vi spesifikt påvirkningen av elektrokjemisk aluminiumproduksjon og komposisjonsegenskaper på varmstemplingsprosessen.
Vi kjenner de tre elementene ved varmstempling: temperatur, trykk og tid. Så hva er forbindelsen mellom elektrokjemisk aluminium og disse tre elementene i varmstemplingsprosessen?
1. Temperatur
Hvis temperaturen er for lav, smeltes ikke isolasjonslaget og klebelaget av elektrokjemisk aluminium tilstrekkelig, noe som vil føre til at varmstemplingen svikter eller varmstemplingen ikke er fast, noe som resulterer i ufullstendige avtrykk og blomstring. Varmstemplingstemperaturen må ikke være lavere enn temperaturmotstandsområdet for elektrokjemisk aluminium, og den nedre grensen for dette området er å sikre temperaturen der det elektrokjemiske aluminiumslimlaget smelter.
Hvis temperaturen er for høy, vil limlaget smelte utenfor området, noe som får det elektrokjemiske aluminiumet til å feste seg til flekken og produsere en pasta. Det vil også føre til at den syntetiske harpiksen og pigmentet i det elektrokjemiske aluminiumfargingslaget oksiderer og polymeriserer, noe som resulterer i blemmer eller skylignende-lignende utseende av elektrokjemiske aluminiumsavtrykk. Høy temperatur vil også forårsake oksidasjon på overflaten av det elektrokjemiske aluminium-aluminiumbelegglaget og fargelaget, noe som fører til at det varme stemplingsproduktet mister sin metalliske glans og reduserer lysstyrken.
2. Stress
Effekten av å påføre trykk er å sikre at det elektrokjemiske aluminiumet kan feste seg til underlaget og realisere skjæringen av den elektrokjemiske aluminiums-varmestemplingsdelen. Det er tre krefter i den varme stemplingsprosessen: avskallingskraften som genereres av den elektrokjemiske aluminiumsavskallingen fra basisfilmlaget, adhesjonskraften mellom det elektrokjemiske aluminiumet og underlaget, og adhesjonskraften på overflaten av underlaget (som det trykte blekklaget og hvitt papir).
Hvis varmstemplingstrykket er for lavt, vil elektrokonsid-aluminiumet ikke være i stand til å feste seg til underlaget, og kanten av varmstemplingen kan ikke kuttes helt, noe som resulterer i varmstemplingsfeilen eller avtrykket av varmstemplingsdelen som blomstrer.
Hvis varmstemplingstrykket er for høyt, vil kompresjonsdeformasjonen av foringen og substratet øke, noe som vil gi liming eller trykkgrovhet. Hvis trykket er for høyt, vil platen bli knust og til og med utstyret blir skadet.
3. Hastighet
Varmstemplingshastigheten bestemmer kontakttiden mellom det elektrokjemiske aluminiumet og underlaget, og kontakttiden er direkte proporsjonal med varmstemplingsfastheten under visse forhold. Varmstemplingshastigheten er litt lavere, noe som kan få det elektrokjemiske aluminiumet og underlaget til å feste seg godt, noe som bidrar til varmstempling. Hvis varmstemplingshastigheten er for høy, har ikke klebemiddellaget og løsnelaget av elektrokjemisk aluminium smeltet eller ikke smeltet tilstrekkelig på et øyeblikk, noe som vil føre til varmstempling eller oppblåsthet. Varmstemplingshastigheten må være forenlig med trykk og temperatur, og det er ulemper med å være for rask eller for sakte.
Generelt, i tilfelle av lav varmstemplingstemperatur, rask varmstemplingshastighet, tykt blekklag på overflaten av det trykte produktet som skal stemples og lav glatthet på papiret, økes varmstemplingstrykket, og omvendt reduseres varmtstemplingstrykket.
For å oppsummere vil sammensetningen og produksjonsprosessen av elektrokjemisk aluminium ha en enorm innvirkning på varmstemplingsprosessen. Trykkerier vil møte mange problemer i prosessen med å forfølge den utsøkte og stabile varmestemplingseffekten, og de fleste problemene kan finnes fra hver detalj i prosesssammensetningen for å finne den beste løsningen. Denne artikkelen forklarer kort påvirkningen av elektrokjemisk aluminiumsammensetning og produksjonsprosess på varmstemplingsprosessen, i håp om å gi noen ideer for alle for å løse varmestemplingsproblemet.