


Hvordan klarte de den tekniske utfordringen med å «for-trykke før utskrift», og hva er nyskapende med denne prosessen?
Ettersom emballasje- og trykkeriindustrien fortsetter å kreve høyere produksjonseffektivitet, kostnader og utskriftskvalitet, har begrensningene for produkter som bruker den tradisjonelle prosessen "stempel først og skriv ut senere" blitt stadig tydeligere ettersom omfanget vokser. Fordi de bruker varmstempling først for holografisk elektrokjemisk aluminium før utskrift, møter de problemer som lav produksjonseffektivitet, utilstrekkelig registreringsnøyaktighet, høyt materialavfall og komplekse prosesser. For å løse de ovennevnte problemene, foreslår denne artikkelen en holografisk posisjoneringsteknologi for dyptrykksspoler, som tar i bruk en kontinuerlig produksjonsmetode for papirrull, som kombinerer holografisk filmpressing, registreringsmarkørgjenkjenning og dynamisk spenningskontroll for å oppnå høy-presisjon og effektiv utskrift. Denne teknologien kan brukes bredt i sigarettpakker, brennevinsbokser,-avansert kosmetikkemballasje og andre områder, med betydelige industrielle bruksmuligheter.
Holografisk posisjonering rullepapir kombinert utskriftsprosess
Metoden for holografisk posisjonering av rullepapir kombinert dyptrykk som er foreslått i denne studien inkluderer hovedsakelig tre trinn: Først presses papirrullen inn i posisjoneringspapir av en holografisk filmpressemaskin, med laserlasergrafikk og registreringsmarkører forhåndsinnstilt på papiroverflaten; Deretter vikles det pressede rullepapiret tilbake og legges i rullepressen; Til slutt utføres registreringsutskrift av trykte bilder og tekst gjennom registreringslysmerking. Sammenlignet med tradisjonelle-arkmatede papirprosesser har denne metoden betydelige fordeler ved å bruke papirrull som utskriftsmedium og tilpasse seg rullepapirtrykkmaskiner, noe som forbedrer prosesseringshastigheten til papirprodukter betraktelig. Ved å erstatte de originale for-registreringsmetodene for måler og sidemåler med markørregistrering, forbedres produktnøyaktigheten og kvaliteten betydelig.
Rulleposisjoneringspapir er et nøkkeltrinn i kombinert utskrift, og prosessen inkluderer flere detaljerte trinn: For det første brukes lasergraveringsteknologi til å produsere posisjoneringsbeskyttende-metallmaster, som fungerer som standardmaler for filmforberedelse. Deretter, ved å bruke PET-fotonisk film som basismateriale, brukes en belegger for primerbelegg. Deretter presses en holografisk posisjoneringslaseroverføringsfilm på en holografisk filmpresse, som trykkes med laserlasergrafikken og registreringsmarkøren som kreves for det trykte materialet. Deretter plasseres PET-fotonisk filmsubstratet med påtrykt holografisk posisjoneringslaseroverføringsfilm i en høy-aluminiumbeleggsmaskin for overflatevakuumaluminisering. Til slutt, på lamineringsmaskinen, blir det vakuum-belagte PET-fotoniske filmsubstratet strippet og sammensatt, belagt med et beskyttende eller farge-fremkallende lag og fuktet for å produsere posisjonerende laserpapir. Denne serien med prosesser sikrer høy-produksjon av grafikk, tekst og registreringsmarkører.
Holografisk posisjoneringsrullpapir kombinert for utskrift
Analyse av tekniske vanskeligheter
I praktiske applikasjoner står holografisk posisjoneringsteknologi for netttrykktrykk hovedsakelig overfor tekniske utfordringer innen filmproduksjon, laminering og utskriftsregistrering.
01/ Utfordringer med å kontrollere-filmproduksjonsprosessen
(1) Underlagsutvidelse og deformasjon: Ekspansjonshastigheten til BOPP/PET-lysfilmer varierer mellom partier, og under belegging og støping deformeres temperatur og spenning ytterligere, noe som fører til ustabile holografiske mønsterdimensjoner.
(2) Termisk deformasjon av støping: Støping med høy-temperatur (120~180 grader) kan lett føre til at filmen strekker seg, noe som forårsaker endringer i avstanden mellom holografiske mønstre, noe som påvirker registreringen i påfølgende prosesser.
(3) Akkumulering av aluminiumpletteringsfeil: Svingninger i viklingsspenningen under aluminiumpletteringsprosessen fører til økte posisjoneringsavvik i det holografiske mønsteret.
02/ Control Challenges in the Holographic Positioning Roll Paper Film Lamination Process
(1) Spenningstilpasningsproblem: Spenningen mellom filmen og papiret er feil, noe som lett kan forårsake rynker eller strekkdeformasjon av komposittmaterialet.
(2) Papirfuktighetseffekt: Endringer i temperatur og fuktighet fører til at papiret strekker seg, trekker seg sammen og deformeres, noe som får det holografiske mønsteret til å skifte posisjon.
(3) Festemønsterdefekter: Ujevn laminering kan forårsake redusert lysstyrke eller overflatedefekter i holografiske mønstre, noe som øker defektraten.
03/ Kontrollutfordringer i utskriftsprosessen for holografisk posisjonering av rullepapir
(1) Termisk deformasjon av papir: Under tørkeprosessen utvider papiret seg og trekker seg sammen på grunn av varme, noe som gjør registreringen vanskeligere.
(2) Holografisk og trykt teksttilpasning: Det er nødvendig å sikre at dyptrykkgrafikken og teksten er helt sammenfallende med det prefabrikerte holografiske mønsteret, med feil kontrollert innenfor ±0,1 mm.
Holografisk posisjonering papirrull kombinert utskrift
Applikasjonsløsninger
For å møte flere tekniske utfordringer i filmproduksjon, laminering og utskriftsstadier, foreslår denne studien følgende innovative løsninger gjennom-dypende forskning og nyskapende optimalisering av nøkkelprosesser.
01/ Optimalisert design av registreringsmarkøren
For å forbedre registreringsnøyaktigheten ble den holografiske posisjoneringsrullepapirmarkøren optimalisert basert på registreringskravene til dyptrykkskrivere og det fotoelektriske gjenkjenningsprinsippet. Tradisjonelle solide-registreringspekere produseres ved varmstempling, og overflaten deres er mindre lesbar av det elektriske øyet enn de som produseres ved blekkutskrift. For å løse dette problemet bruker denne metoden en uthulet-registreringsmarkør på den ene siden av papirtapen, som vist i figur 1. Under testing var registreringen mellom dyptrykksfargegruppene nøyaktig og stabil, med et avvik på Mindre enn eller lik ± 0,1 mm i registreringsnøyaktighet. Derfor lar denne utformingen gravyrtrykkerens øye utføre registreringsarbeid mot den uthulede markøren, noe som forbedrer stabiliteten og nøyaktigheten til registreringen betydelig.
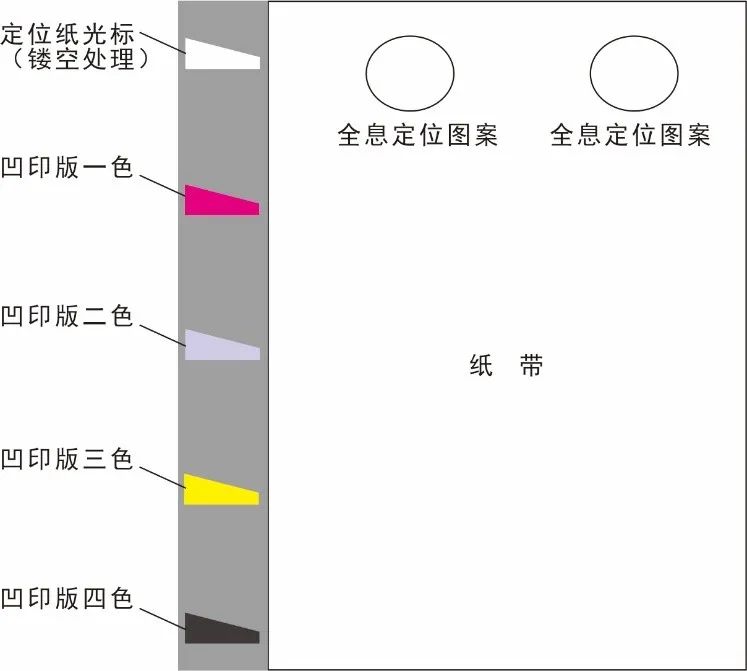
Figur 1 viser en justeringsmarkør med en hul struktur satt på den ene siden av papirtapen.
02/ Forbedringer og optimalisering av papirrullemaskinen
(1) En enhet med fast-lengde strekk (pre-justering) legges til avviklingsenheten til trykkemaskinen, som vist i figur 2. For å møte prosesskravene til laminering før utskrift, har denne studien gjort flere forbedringer og optimaliseringer av papirrullemaskinen. Først ble en fast-lengde strekkenhet (pre-justering) lagt til avviklingsenheten til trykkemaskinen for å justere utvidelsen og sammentrekningen av spolpapiret forårsaket av laminering. Denne enheten inkluderer trekkvalser drevet av uavhengige servomotorer, fotoelektriske øyne, kompensasjonsruller og papirstyrevalser, som muliggjør sanntidsjustering av papirspenningen basert på justeringsmarkørinformasjon for å sikre utskriftsnøyaktighet.
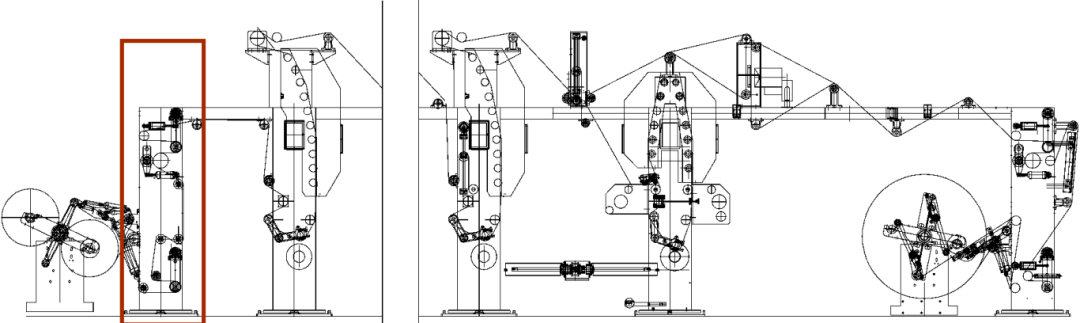 Figur 2: Legge til en fast-strekkenhet (for-registrering) til tilbakespolingsenheten til trykkpressen
(2) Nøkkelparametre ble bestemt gjennom eksperimenter: Omkretsen av papirbanen på platesylinderen skal være den teoretiske verdien multiplisert med deformasjonsfaktoren (0,9399–0,9699); omkretsen til den første-fargeplatesylinderen på banedyppressen skal være den teoretiske verdien multiplisert med (1 + deformasjonsfaktor), med deformasjonsfaktoren fortrinnsvis 1,0‰–1,5‰; omkretsen til skjæresylinderen- bør være den teoretiske verdien multiplisert med deformasjonsfaktoren, helst 1‰–4‰.
Den laser-plasserte platepapirbanen er installert på opprullingsenheten til dyptrykkpressen. Pressen trekker nettet inn i den første utskriftsenheten, der doble foto-øyne ved utgangen av den første utskriftsenheten samtidig samler informasjon fra de holografiske registreringsmerkene og utskriftsregistreringsmerkene. Datamaskinen sammenligner de innsamlede dataene, analyserer posisjonen til utskrevne bilder, og hvis det er et avvik, justerer den rotasjonshastigheten til den første utskriftsenhetens motor for å rette feilen. Når posisjonen når den forhåndsinnstilte verdien, begynner bildeutskriften. Disse optimaliseringene løser effektivt problemet med overdreven avstandsfeil mellom holografiske bilder og trykte bilder under utskrift.
Gjennom systematisk prosessoptimalisering og teknologisk innovasjon har denne studien klart overvunnet kjerneutfordringene med holografisk registrering på banedyppresser, betydelig reduserte material- og arbeidskostnader forbundet med flatbed- og offset-prosesser, og gi emballasjetrykkindustrien en effektiv, nøyaktig og pålitelig løsning. Etter hvert som prosessen fortsetter å forbedres og utstyret oppgraderes, forventes denne teknologien å oppnå store-applikasjoner i mer avanserte-emballasjeområder, og drive industrien mot smartere og grønnere praksis.