


Det er avgjørende å analysere faktorene bak krølling av innerpapir i sigaretter-og forstå disse punktene!
Sigarettinnerpapir er emballasjepapiret som brukes på innsiden av myke eller harde sigarettpakker, og det er en viktig type sigarettemballasjemateriale. Som det første emballasjelaget for sigaretter, er dets hovedfunksjoner å bevare duften, opprettholde fuktighet, blokkere lys og fungere som en barriere, samtidig som den forbedrer sigarettens estetiske appell. Med den kontinuerlige utviklingen av tobakksindustrien har produksjonsprosessene for emballasjematerialer vært stadig økende, variasjonen fortsetter å vokse, og kvaliteten blir stadig bedre. Innerforingspapir kan klassifiseres etter materiale i komposittfôring av aluminiumsfolie, direkte-belagt fôr, direkte-belagt overføringsfôr, komposittoverføringsfôr og ikke--aluminiumsfôring; etter farge til gull, sølv og hvit liner; ved å prege prosess i normal foring og overføringsforing; og etter vekt i 52g/m², 57g/m², 62g/m², 80g/m² og 90g/m² liners.
I sigarettproduksjon påvirker løpbarheten til foringspapiret direkte kvaliteten på sigarettproduktet og produksjonseffektiviteten. Flathet og jevn mating er nøkkelindikatorer for å måle løpbarheten til innerpapir. Hvordan produsere flatt linerpapir med sterk maskinegnethet har alltid vært målet for linerpapirprodusenter.
Analyse av faktorene som forårsaker krølling av linerpapir
De grunnleggende råvarene til innerforingspapir er papir, aluminiumsfolie, lim, blekk, direkte-belagt aluminium eller direkte-laserbelagt aluminium. Det enkleste foringspapiret består av fire deler: papir, lim, aluminiumsfolie og blekk, som vist i figur 1.
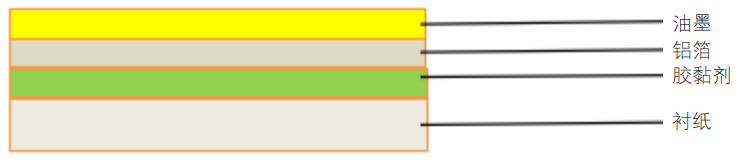 Figur 1 Skjematisk av innvendig papirtverrsnitt-
Hovedkomponenten i foringspapiret er ultra-fine trefiber. Under papirfremstillingsprosessen tilsettes fyllstoffer, og lim brukes til å binde fibrene og fyllstoffene sammen. Etter flere presseprosesser dannes det indre foringspapiret. Under pressingen er det små porer mellom trefibrene, fyllstoffene og limene, og disse porene holder på noe fuktighet. Når omgivelsestemperatur og fuktighet endres, absorberer porene og frigjør fuktighet til luften. Normalt er fuktighetsinnholdet i foringspapir 5,0 %±1,5 %. Hvis fuktighetsinnholdet er for høyt, rynker det indre foringspapiret når det rulles; hvis det er for lavt, reduseres papirets forlengelse, sprekkmotstanden synker, og det er tilbøyelig til å rives under bruk.
Aluminiumsfolie fungerer som overflatelaget på foringspapiret. Den er glatt, har en viss metallduktilitet og metallisk glans, og en tykkelse på 0,006 mm. Den har utmerket blekkvedheft og påvirkes minimalt av miljøtemperatur og fuktighet. Blekk er en harpiksvæske dispergert med farget pulver, tilgjengelig i vann-oppløselige og oljeoppløselige-typer, og er trykt på aluminiumsfolieoverflaten for å fremheve den visuelle appellen til foringspapiret.
Hovedfunksjonen til limet er å binde foringspapiret og aluminiumsfolien sammen. Lim er delt inn i vått kompositt lim og tørt kompositt lim. Vått komposittlim består hovedsakelig av akrylemulsjon, mens tørt komposittlim hovedsakelig inkluderer basisharpiks, herdemiddel, fortynningsmiddel og andre tilsetningsstoffer. Baseharpiksen bruker vanligvis polymerer som polyuretan, polyester eller akryl, som har god klebrighet og vedheft. Herdemidlet reagerer kjemisk med funksjonelle grupper i basisharpiksen for å herde limet til en film, noe som i betydelig grad påvirker herdehastigheten, omfanget og styrken til limet. Fortynningsmidlet justerer hovedsakelig viskositeten og forbedrer flyten, og forbedrer limets penetrering og fukting.
Blant komponentene i foringspapir er lim, aluminiumsfolie og blekk relativt stabile og mindre påvirket av miljøet; selve papiret er mer påvirket, og viser merkbare endringer. Endringer i papirfuktigheten er hovedårsaken til at det indre papiret krøller seg, etterfulgt av spaltningsspenningen.
01/ Endringer i papirfuktighet
Fibrene, hovedkomponenten i papiret, er følsomme for endringer i miljøets fuktighet. Individuelle fibre sveller når de absorberer fuktighet eller krymper når de mister fuktighet, noe som forårsaker endringer i fiberform og følgelig papirdimensjoner. For individuelle fibre forårsaker endringer i fuktighet mindre enn 1 % endring i fiberlengde, men opptil 20 %–30 % i den radielle dimensjonen.
Når det indre foringspapiret absorberer fuktighet, utvider papiroverflaten seg mens aluminiumsoverflaten forblir relativt stabil. Basert på bimetallstrimmelprinsippet bøyer foringspapiret seg mot aluminiumssiden (se figur 2). Når det indre foringspapiret slipper ut fuktighet, trekker papiroverflaten seg sammen, og papiret bøyer seg mot papirsiden (se figur 3). Fuktighet er hovedfaktoren som påvirker den tverrgående krøllingen av innerpapir.
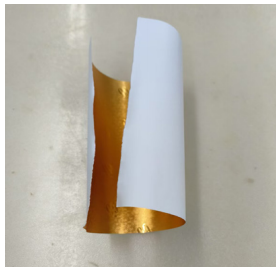
Figur 2 Sidebøyning av aluminiumsoverflate
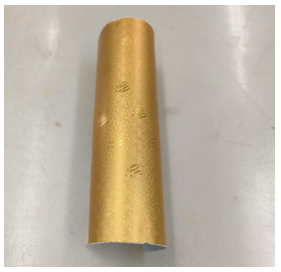
Figur 3 Papirkrølling på siden
02/ Slittespenning
Hvis spaltespenningen til foringspapiret er for høy, strekker det seg som helhet, mister spenningen, mens aluminiumsfolien forblir uendret. Innerpapiret krymper, noe som får innerpapiret til å krølle langs papirets lengderetning, som vist i figur 4.
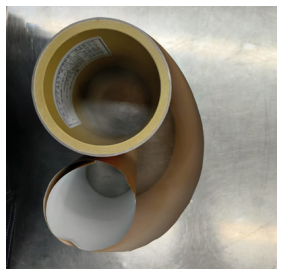
Figur 4 Langsgående papiroverflate krølling av foringspapir
Tiltak for å forhindre at linerpapir krølles
Krølling av sigarettpapir er uunngåelig; det kan bare dempes, ikke helt elimineres. Som en som har vært involvert i produksjon av liner-papir i over 30 år, vil jeg gjerne dele fem måter å forhindre at liner-papir krøller seg på.
01/ Strengt kontroll over fuktighet
Under produksjonen, test fuktighetsinnholdet i foringspapiret på forhånd, og kontroller deretter ovnstemperaturen, maskinhastigheten, limmengden og blekkpåføringen i henhold til ytelsen til produksjonsutstyret og miljøtemperatur og fuktighet. Oppretthold jevn-produksjonshastighet og sørg for at det ferdige produktets fuktighet er 5 % ± 2 %. Dette kan effektivt kontrollere krølling av foringspapir. Denne metoden er lav kostnad, men når miljøtemperatur og luftfuktighet endres, er det vanskelig å opprettholde jevn fuktighet.
02/ Øk ryggbelegg
Legg til et bakbelegg under produksjonen for å forsegle baksiden av produktet og forhindre fuktutveksling mellom produktet og miljøet. Denne metoden er relativt dyrere, men produktkvaliteten er stabil, fuktighet endres ikke nevneverdig på grunn av lagringsforhold, og produktet har god stabilitet og tilpasningsevne på maskinen.
03/ Øk pregeprosessen
Under produktdesign og utvikling, hvis ikke annet er spesifikt angitt, bruk preging når det er mulig. Dette endrer de fysiske egenskapene til fibre i spesifikke områder og reduserer produktets krymping. Pregemønstre inkluderer vanligvis vanlig mesh, mesh med tekst eller design. Etter preging blir fibrene inne i foringspapiret komprimert og forskjøvet, og danner hevede områder som rutenettvegger og forsenkede områder som rutenett. De hevede delene fungerer som forsterkninger, øker styrke og forhindrer krølling. De fysiske egenskapene endres også; Når trykket er fjernet, er det mindre sannsynlig at komprimerte områder går tilbake til sin opprinnelige tilstand, så deformasjonen reduseres kraftig, formbevaringen forbedres, krøllingen avtar og produktbruken er stabil.
Preging er lav-kostnad, holder produktegenskaper stabile, påvirkes mindre av miljøtemperatur og fuktighet og er mye brukt. Over 95 % av foringspapirene bruker denne prosessen.
04/ Reduser slitespenningen
Under skjæring tilføres spenningen til foringspapirrullen, og strekker aluminiumsfolien, blekk, lim og foringslag samtidig. Foringen strekker seg, fibrene forlenges og tynnes, mister spenningen og krymper i lengderetningen og går tilbake til sin opprinnelige tilstand. Aluminiumsfolien forlenges, tynnes og på grunn av sin duktilitet beholder den sin strakte tilstand når spenningen er borte.
Når foringspapir brukes på sigarettmaskiner, kuttes det vanligvis hver 125. mm; hvert kutt frigjør effektivt spenningen, noe som får det indre foringslaget til å krympe i lengderetningen mens folien forblir uendret, noe som fører til at foringspapiret krøller seg mot papirsiden. Derfor kan reduksjon av spaltespenningen effektivt kontrollere krølling av foringspapir.
05/ Bruk forseglet emballasje
Bruk forseglede poser til emballasje slik at papiret kan brukes umiddelbart. Hvis den ikke kan brukes med en gang, hold den forseglet for å forkorte eksponering for luft og redusere fuktighetsutveksling med miljøet, og redusere risikoen for krølling. Denne metoden er lav-kostnad, men produksjonsprosessen må kontrolleres strengt for å sikre at papiret er flatt og ikke krøllet før pakking.