


Kontrolllogikk og praktisk vei for presisjon av die - skjæreutstyr i høy - hastighetsscenarier
Med den kontinuerlige utvidelsen av applikasjonsscenariene for selv - limetiketter mot høy hastighet og foredling (for eksempel merkingshastigheten på 600 flasker/minutt i mat- og drikkeindustrien, og presisjonen for å bli en etiketter. Den treghetsmessige påvirkningen forårsaket av hastighetsøkning, subtile svingninger i materialegenskaper og kumulative effekter av verktøyslitasje vil direkte påvirke matrisen - kuttnøyaktighet, og utilstrekkelig die - kuttnøyaktighet vil igjen begrense forbedringen av merkingshastigheten. Deretter vil forfatteren utforske kontrolllogikken og den praktiske banen til die - kuttnøyaktighet i høy - hastighetsscenarier fra fire dimensjoner: die - kuttingsutstyr nøyaktighet, verktøynøyaktighet, materialnøyaktighet og ultra høyhastighets merking av prosessbehov.
I denne artikkelen, la oss først ta en titt på den første dimensjonen: Precision of Die - skjæreutstyr. Hva er dens kontrolllogikk og praktiske vei?
01
Dynamisk synkronisering av fôringssystemet
Synkroniseringsfeilen mellom fôringshastighet og die - skjærehastighet er hovedkilden til die - kuttingsnøyaktighetsavvik under høy - hastighet die - skjæring. Når die - skjærehastigheten økes fra 60 meter/minutt til 200 meter/minutt, vil fôringsforsinkelsen eller fremskrittet til materialet vise ikke -lineær vekst - Dette skyldes den elastiske deformasjonen av materialet under B -BILM -filmen.
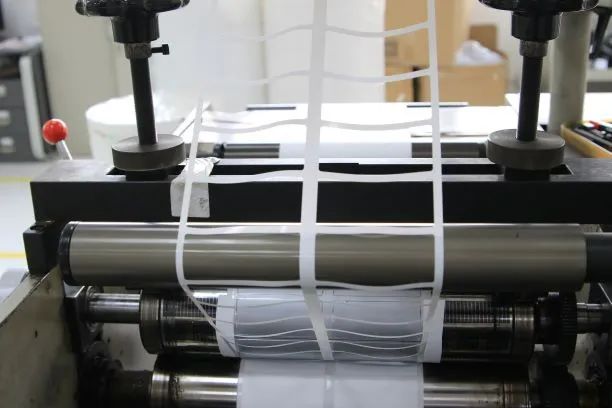
For tiden er mainstream -løsningen i bransjen å ta i bruk en fôringsstruktur av "Servo Motor+Precision Ball Screw", noe som betyr at den 16 bit koderen til Servo Motor kan oppnå tilbakemelding på 0,001 mm på 0,001 mm. Kombinert med en spenningssensor med en prøvetakingsfrekvens på 10 kHz, kan den kompensere for strekkmengden på materialet forårsaket av hastighetsendringer i sanntid. Overflaten på fôringsrullen er lasergravert for å danne mikrokonvekse mønstre (ruhet RA er 1,6 μ m), noe som kan øke friksjonen med materialet og kontrollere glidemengden innenfor ± 0,01 mm.
Praktiske anvendelsessaker har vist at etter denne optimaliseringen kan fôringsposisjonsfeilen med en høy hastighet på 200 meter per minutt reduseres fra ± 0,08 mm til ± 0,03 mm.
02
Stivhet og dynamisk balanse av die - skjæreenhet
Når die - skjæring av rullen roterer i høy hastighet (større enn eller lik 2000 revolusjoner per minutt), vil sentrifugalkraft bli generert. Hvis konsentrisitetsavviket overstiger 0,01 mm, kan den radiale svingningen av skjærebanen nå ± 0,05 mm. Derfor må utstyret sikre stabilitet gjennom en trippel design:
For det første er die - skjæring av rullen laget av 45 # slukket og herdet stål og smidd som en helhet, med presisjonsliping for å sikre en rundhetsfeil på mindre enn eller lik 0,003mm;
Det andre alternativet er å bruke kantete kontaktkulelager, som eliminerer klaring gjennom førstrammingskraft og kontrollerer den radielle avkjøringen av akseltsystemet innen 0,003 mm;
Den tredje er å kalibrere den dynamiske balansen til G0.4 -nivå (internasjonal standard), og sikre at den gjenværende ubalansen under høy - hastighetsrotasjon er mindre enn eller lik 0,5 g · mm, og unngå ustabil bladkontakt forårsaket av vibrasjon.
03
Sanntidskorreksjon av lukket - sløyfeposisjonering
I løpet av den høye - hastigheten die - skjæreprosess, tilfeldige feil som termisk ekspansjon og sammentrekning av materialer, mekanisk vibrasjon, etc. må oppveies gjennom ekte - tidsdeteksjon og justering.
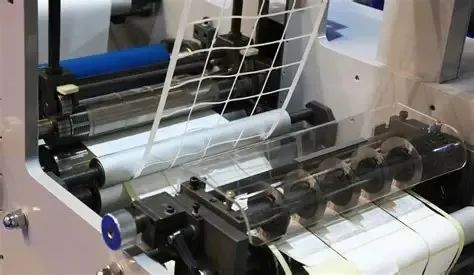
Foreløpig integrerer mainstream -enheter stort sett laserposisjoneringssystemer, med en 650nm bølgelengdelaser som kan gjenkjenne en kontrast på 0,1 mm i utkanten av etiketten. Kombinert med høy - hastighetsbildebehandlingsbrikker (responstid mindre enn eller lik 3ms), er die - skjærefasen dynamisk korrigert gjennom PID -algoritmen. Med en hastighet på 180 meter per minutt kan systemet kontrollere utskriftsfeilen innen ± 0,03 mm, og oppfylle produksjonskravene til presisjonsetiketter.